Wpływ różnego rodzaju obróbki cieplnej oraz budowy na wytrzymałość na złamanie wybranych narzędzi maszynowych wykonanych ze stopu niklowo-tytanowego o takim samym rozmiarze na wierzchołku (ISO 25)
Streszczenie
Wprowadzenie. Celem badania była ocena wpływu różnego rodzaju obróbki cieplnej stopu NiTi oraz budowy na odporność na złamanie maszynowych pilników endodontycznych w teście zmęczeniowym.
Materiał i metody. Dziesięć narzędzi z każdego rodzaju – Endostar Vision, Reciproc Blue R25, Reciproc Minima M25, Mtwo, PT Ultimate, DC Taper – poddano testowi zmęczeniowemu w temperaturze 35°C. Narzędzia pracowały w sztucznym kanale o stopniu zakrzywienia 90° i promieniu krzywizny 2,5 mm. Mierzono czas do złamania dla każdego pilnika oraz długość odłamanego fragmentu.
Wyniki. Najdłuższy średni czas do złamania osiągały narzędzia Endostar Vision, najkrótszy – narzędzia Mtwo.
Wnioski. Zarówno rodzaj obróbki cieplnej stopu NiTi, jak i budowa maszynowych pilników znacząco wpływa na ich odporność na złamanie w teście zmęczeniowym.
Hasła indeksowe: test zmęczeniowy, obróbka cieplna stopu NiTi, budowa pilnika, temperatura ciała
The influence of different heat treatments and geometric designs on the fracture resistance of selected nickel-titanium rotary instruments with the same apical size (ISO 25)
Abstract
Introduction. The aim of this study was to evaluate the influence of different NiTi alloy heat treatments and geometric designs on the fracture resistance of mechanical endodontic files in a cyclic fatigue test.
Materials and Methods. Ten instruments of each type (Endostar Vision, Reciproc Blue R25, Reciproc Minima M25, Mtwo, PT Ultimate, and DC Taper) were subjected to a cyclic fatigue test at a temperature of 35°C. The instruments were tested in an artificial canal with a 90° curvature and a radius of curvature of 2.5 mm. The time to fracture was recorded for each file, and the length of the fractured fragment was measured.
Results. Endostar Vision instruments demonstrated the longest mean time to fracture. Mtwo instruments demonstrated the shortest mean time to fracture.
Conclusions. Both the type of NiTi alloy heat treatment and the geometric design of mechanical endodontic files significantly affect their fracture resistance in a cyclic fatigue test.
Key words: cyclic fatigue test, NiTi alloy heat treatment, file design, body temperature
Wstęp
Kształtowanie kanału korzeniowego stanowi kluczowy etap leczenia endodontycznego. Proces ten umożliwia usunięcie zakażonych tkanek miękkich i zębiny z wnętrza systemu kanałowego, a w połączeniu z chemiczną dezynfekcją prowadzi do istotnej redukcji mikroflory w leczonym zębie (1). Zadaniem lekarza jest opracowanie kanału zgodnie z jego anatomicznym przebiegiem oraz nadanie mu kształtu stożka zwężającego się ku wierzchołkowi korzenia (2).
Do instrumentacji wykorzystuje się zarówno narzędzia ręczne, jak i maszynowe. Pierwsze z nich produkowane są najczęściej ze stali nierdzewnej, drugie – ze stopu niklowo-tytanowego (NiTi). Obecnie pilniki ręczne znajdują zastosowanie głównie w początkowej penetracji kanału i ewentualnym jego wstępnym poszerzeniu, natomiast właściwa preparacja odbywa się zazwyczaj przy użyciu narzędzi maszynowych ze stopu NiTi.
Zastosowanie instrumentów rotacyjnych NiTi w porównaniu z klasycznymi narzędziami stalowymi niesie ze sobą liczne korzyści. Umożliwia opracowanie zakrzywionych kanałów zgodnie z ich naturalnym przebiegiem, co w przypadku instrumentów stalowych jest znacznie trudniejsze (3). Ponadto praca staje się szybsza i mniej obciążająca dzięki wykorzystaniu kątnic endodontycznych (4). Większa elastyczność pilników NiTi zmniejsza częstość występowania błędów podczas preparacji, takich jak transportacja przebiegu kanału czy wytworzenie stopnia (5).
Mimo wymienionych zalet narzędzia maszynowe ze stopu NiTi obarczone są również ryzykiem złamania wewnątrz kanału. Badania retrospektywne prowadzone w University of Pennsylvania School of Dental Medicine oraz w Nanjing Stomatological Hospital wskazują, że odsetek tego typu powikłań wynosi około 2% (6, 7). Złamanie pilnika może znacząco utrudnić lub nawet uniemożliwić opracowanie kanału na pełnej długości roboczej, co negatywnie wpływa na rokowanie leczenia (8). Istnieją co prawda techniki usuwania fragmentów narzędzi (np. z użyciem mikroskopu zabiegowego i ultradźwięków), jednak zawsze niosą one ryzyko nadmiernego poszerzenia lub perforacji kanału (9). Z tego względu istotne jest poznanie mechanizmów prowadzących do złamania instrumentów oraz czynników warunkujących ich odporność.
Wyróżnia się dwa główne mechanizmy złamania narzędzi rotacyjnych (10): mechanizm zmęczeniowy i mechanizm ukręcenia pilnika. Mechanizm zmęczeniowy występuje, gdy pilnik obraca się w zakrzywionym kanale i poddawany jest cyklicznym rozciągnięciom oraz ściskaniu w kolejnych obrotach, co prowadzi do osłabienia materiału i ostatecznie do złamania pilnika (11). Z kolei mechanizm ukręcenia pojawia się, kiedy pilnik zaklinuje się podczas pracy i działa na niego moment obrotowy przewyższający jego wytrzymałość na siły skręcające (12). W piśmiennictwie brak jednoznacznej opinii, który z mechanizmów częściej odpowiada za złamanie w warunkach klinicznych (13, 14).
Na ryzyko separacji instrumentu wpływa wiele czynników: doświadczenie operatora, zastosowana technika pracy, budowa narzędzia (rozmiar, stożkowatość, przekrój), ustawienia mikrosilnika (moment obrotowy, prędkość), typ ruchu (rotacyjny, recyprokalny), właściwości stopu, w tym rodzaj obróbki cieplnej, a także warunki środowiskowe, takie jak temperatura pracy oraz stopień zakrzywienia i promień krzywizny kanału (15).
Od wprowadzenia na rynek pierwszych narzędzi NiTi producenci starali się ograniczyć ryzyko złamania instrumentów poprzez modyfikację ich budowy – zmianę stożkowatości, przekroju poprzecznego czy grubości rdzenia (16). Początkowo wszystkie systemy pilników wytwarzano z klasycznego stopu NiTi pozostającego w fazie austenitu w temperaturze pokojowej i wewnątrz kanału (16). Stop ten, choć 2-3 razy bardziej elastyczny niż stal (17), wciąż nie spełniał oczekiwań klinicystów. Dalsze badania doprowadziły do wprowadzenia technologii obróbki cieplnej stopu NiTi, określanej mianem heat treatment lub thermomechanical treatment, która zmienia temperaturę przemiany fazowej materiału i poprawia jego właściwości mechaniczne (18). Firmy produkujące instrumenty endodontyczne opracowały różne, często chronione patentami, rodzaje obróbki cieplnej. Pierwszym stopem tego typu był M-Wire, wprowadzony w 2007 r. (19). Obecnie na rynku dostępne są m.in. druty M-Wire, CM-Wire, R-phase, Gold-Wire, Blue-Wire, C-Wire czy MaxWire (20). Kolor narzędzi (np. złoty, niebieski) stanowi efekt uboczny procesów cieplnych i wynika z powstania na powierzchni pilnika warstwy tlenków tytanu, która oprócz walorów estetycznych zwiększa również twardość i zdolność cięcia narzędzi.
Dotychczasowe badania wskazują, że obróbka cieplna wpływa korzystnie na odporność pilników NiTi na złamanie. Badania własne ujawniły istotne wydłużenie czasu do złamania w teście zmęczeniowym narzędzi wykonanych ze stopu poddanego obróbce typu Blue w porównaniu z instrumentami o podobnej budowie, lecz wytworzonymi z konwencjonalnego stopu NiTi (21).
W ostatnim czasie wprowadzone zostały na rynek nowe narzędzia (Endostar Vision, ProTaper Ultimate, Reciproc Minima), różniące się rodzajem obróbki cieplnej oraz budową. Z tego względu celem niniejszej pracy jest porównanie odporności na złamanie w teście zmęczeniowym narzędzi Endostar Vision, Reciproc Blue R25, Reciproc Minima M25, Mtwo, PT Ultimate i DC Taper, różniących się zarówno budową, jak i rodzajem obróbki cieplnej stopu NiTi, ale posiadających taki sam rozmiar na wierzchołku ISO 25 (ryc. 1A-F).
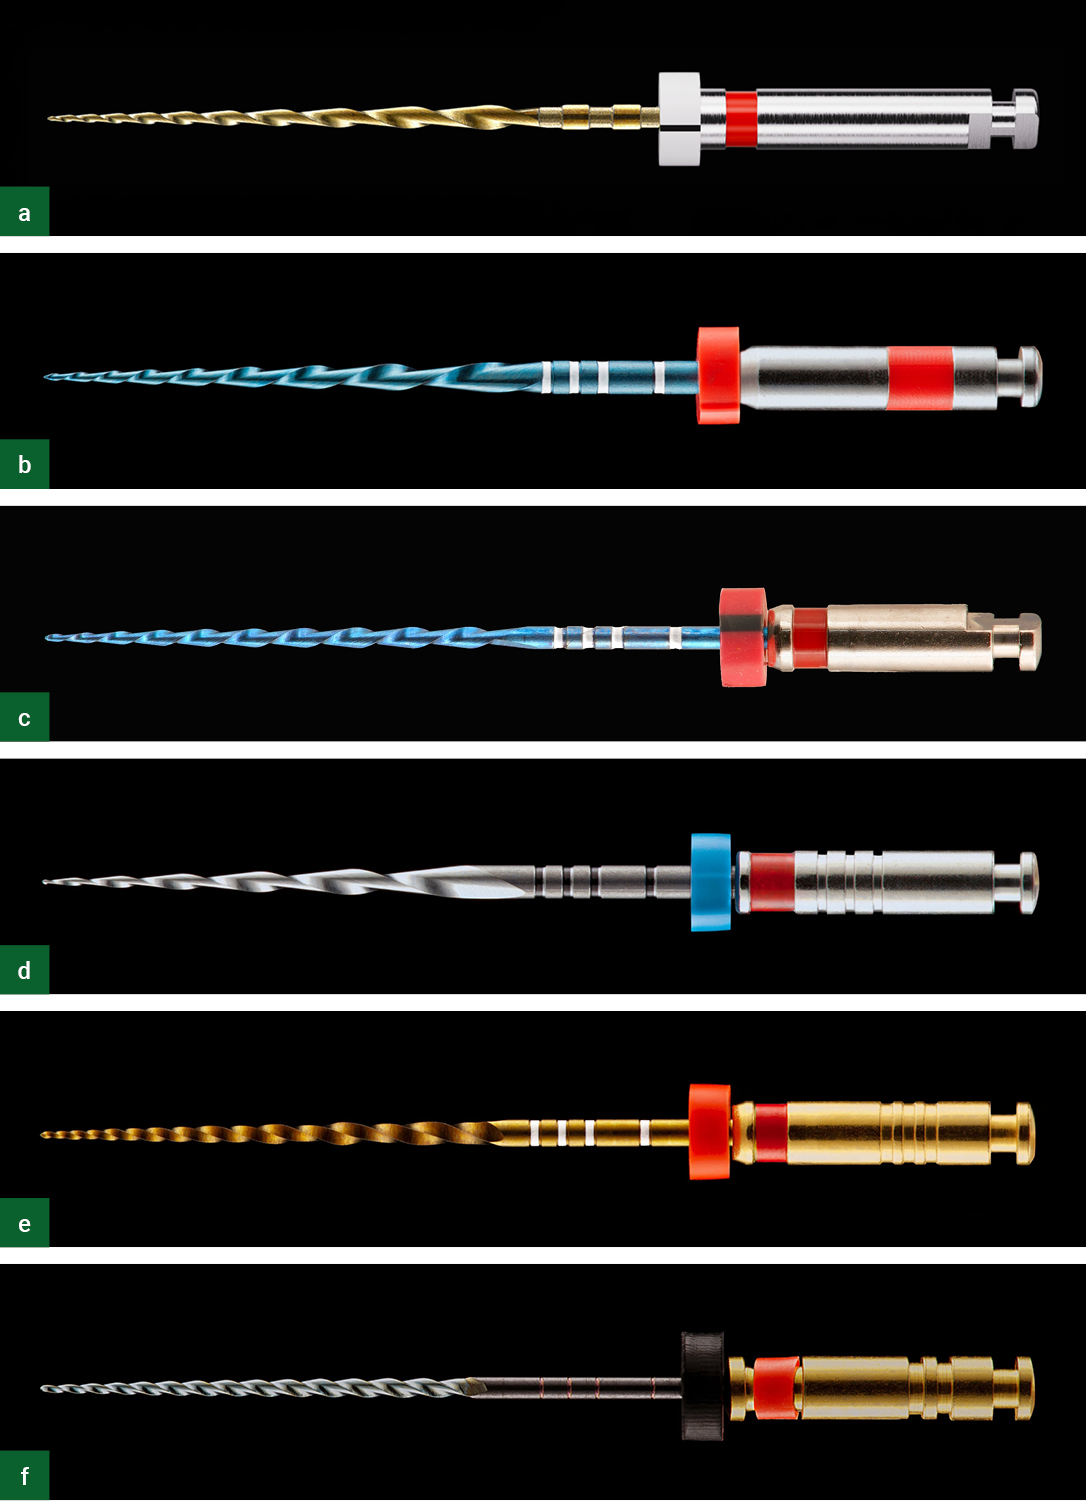
Ryc. 1a. Narzędzie Endostar Vision 2 – EV2 (Poldent, Warszawa, Polska)
Ryc. 1b. Narzędzie Reciproc Blue R25 (VDW, Monachium, Niemcy)
Ryc. 1c. Narzędzie Reciproc Minima M25 (VDW, Monachium, Niemcy)
Ryc. 1d. Narzędzie Mtwo 25.06 (VDW, Monachium, Niemcy)
Ryc. 1e. Narzędzie ProTaper Ultimate F2 (Dentsply Sirona, Ballaigues, Szwajcaria)
Ryc. 1f. Narzędzie DC Taper 25.06 (SS White, Lakewood, USA)
Charakterystyka badanych narzędzi
Endostar Vision (Poldent, Warszawa, Polska) w podstawowej sekwencji zawierają trzy narzędzia różniące się rodzajem obróbki cieplnej. Narzędzie o rozmiarze ISO 25 na wierzchołku to drugie narzędzie w sekwencji Endostar Vision 2 (EV2). Wykonane jest ze stopu NiTi, który został poddany procesowi obróbki cieplnej nazwanej przez producenta Citrine. Mają przekrój poprzeczny w kształcie litery S. Pilniki te zostały zaprojektowane do pracy ciągłą rotacją, ruchem recyprokalnym oraz ruchem złożonym, np. OTR; tną w kierunku zgodnym z ruchem wskazówek zegara. Pilnik EV2 ma rozmiar 0,25 mm na wierzchołku i zmienną stożkowatość, która na pierwszych kilku milimetrach od wierzchołka wynosi 0,06 mm/mm, a potem maleje w kierunku uchwytu. Wykonane są z drutu NiTi o średnicy 1 mm (ryc. 1A).
Narzędzia Reciproc Blue R25 (VDW, Monachium, Niemcy) są wykonane ze stopu NiTi, który został poddany procesowi obróbki cieplnej (Blue-Wire). Mają przekrój poprzeczny w kształcie litery S. Pilniki te zostały zaprojektowane do pracy dedykowanym ruchem recyprokalnym i tną w kierunku przeciwnym do ruchu wskazówek zegara. Pilniki mają rozmiar 0,25 mm na wierzchołku i zmienną stożkowatość, która na pierwszych trzech milimetrach od szczytu instrumentu wynosi 0,08 mm/mm. Wykonane są z drutu NiTi o średnicy 1,2 mm (ryc. 1B).
Reciproc Minima (VDW, Monachium, Niemcy) zawierają cztery narzędzia o takiej samej obróbce cieplnej. Narzędzie o rozmiarze ISO 25 na wierzchołku to drugie narzędzie w sekwencji Reciproc Minima M25. Wykonane jest ze stopu NiTi, który został poddany procesowi obróbki cieplnej (Blue-Wire). Mają przekrój poprzeczny w kształcie litery S. Pilniki te zostały zaprojektowane do pracy dedykowanym ruchem recyprokalnym i tną w kierunku przeciwnym do ruchu wskazówek zegara. Pilniki mają rozmiar 0,25 mm na wierzchołku i zmienną stożkowatość, która na pierwszych trzech milimetrach od szczytu instrumentu wynosi 0,08 mm/mm. Wykonane są z drutu NiTi o średnicy 0,8 mm (ryc. 1C).
Narzędzia Mtwo (VDW, Monachium, Niemcy) są wykonane z konwencjonalnego stopu NiTi. Mają przekrój poprzeczny w kształcie litery S. Pilniki te zostały zaprojektowane do pracy ciągłą rotacją; tną w kierunku zgodnym z ruchem wskazówek zegara. Do tego badania użyto pilników o rozmiarze 0,25 na wierzchołku i stałej stożkowatości 0,06 mm/mm. Wykonane są z drutu NiTi o średnicy 1,2 mm (ryc. 1D).
ProTaper Ultimate (Dentsply Sirona, Ballaigues, Szwajcaria) zawierają pięć narzędzi w podstawowej sekwencji. Pierwsze narzędzie ma inną obróbkę cieplną niż cztery pozostałe. Do tego badania użyto narzędzi F2. Wykonane są ze stopu NiTi, który został poddany procesowi obróbki cieplnej (Gold-Wire). Mają przekrój poprzeczny w kształcie równoległoboku. Pilniki te zaprojektowano do pracy ciągłą rotacją; tną w kierunku zgodnym z ruchem wskazówek zegara. Mają rozmiar 0,25 mm na wierzchołku i zmienną stożkowatość, która na pierwszych trzech milimetrach od szczytu instrumentu wynosi 0,08 mm/mm. Wykonane są z drutu NiTi o średnicy 1 mm (ryc. 1E).
Narzędzia DC Taper (SS White, Lakewood, USA) są wykonane ze stopu NiTi, który został poddany procesowi obróbki cieplnej. Mają paraboliczny (połączenie trzech paraboli) przekrój poprzeczny. Pilniki te zaprojektowano do pracy ciągłą rotacją; tną w kierunku zgodnym z ruchem wskazówek zegara. Do tego badania użyto pilnika o rozmiarze 0,25 mm na wierzchołku i zmiennej stożkowatości, która na pierwszych kilku milimetrach od wierzchołka wynosi 0,06 mm/mm, a potem maleje w kierunku uchwytu. Wykonane są z drutu NiTi o średnicy 0,8 mm.
Materiał i metody
W celu oceny wytrzymałości na złamanie maszynowych narzędzi niklowo-tytanowych użyto łącznie sześćdziesiąt nowych narzędzi kanałowych. Długość narzędzi wynosiła 25 mm. Pilniki zbadano pod mikroskopem stereoskopowym Leica M50 (Leica Camera AG, Wetzlar, Niemcy) w 20-krotnym powiększeniu. Nie wykryto żadnych defektów czy deformacji, dlatego wszystkie pilniki zakwalifikowano do tego badania. Po dziesięć narzędzi (n = 10) z każdego rodzaju poddano testowi na zmęczenie.
Do badania użyto dwóch mikrosilników endodontycznych, przy czym ich wybór zależał od rodzaju ruchu, jakim pracowały badane pilniki. Dla narzędzi Endostar Vision, Mtwo, PT Ultimate i DC Taper użyto mikrosilnika endodontycznego Endostar Provider (J. Morita, Kyoto, Japonia). Narzędzia pracowały ciągłą rotacją z prędkością 300 obr./min i momentem obrotowym 2 Ncm. Dla narzędzi Reciproc Blue R25 i Reciproc Minima M25 zastosowano mikrosilnik VDW.Silver Reciproc (VDW, Monachium, Niemcy) – nastawiono program Reciproc All.
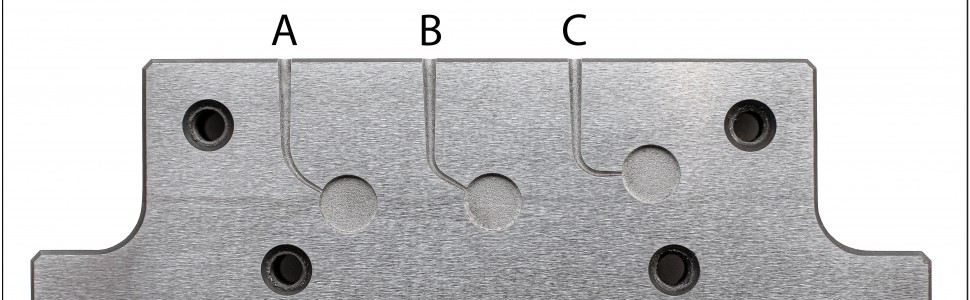
Pilniki zostały poddane testowi na zmęczenie w wykonanym na zamówienie urządzeniu ze stali nierdzewnej zawierającym sztuczne kanały A, B i C (ryc. 2).
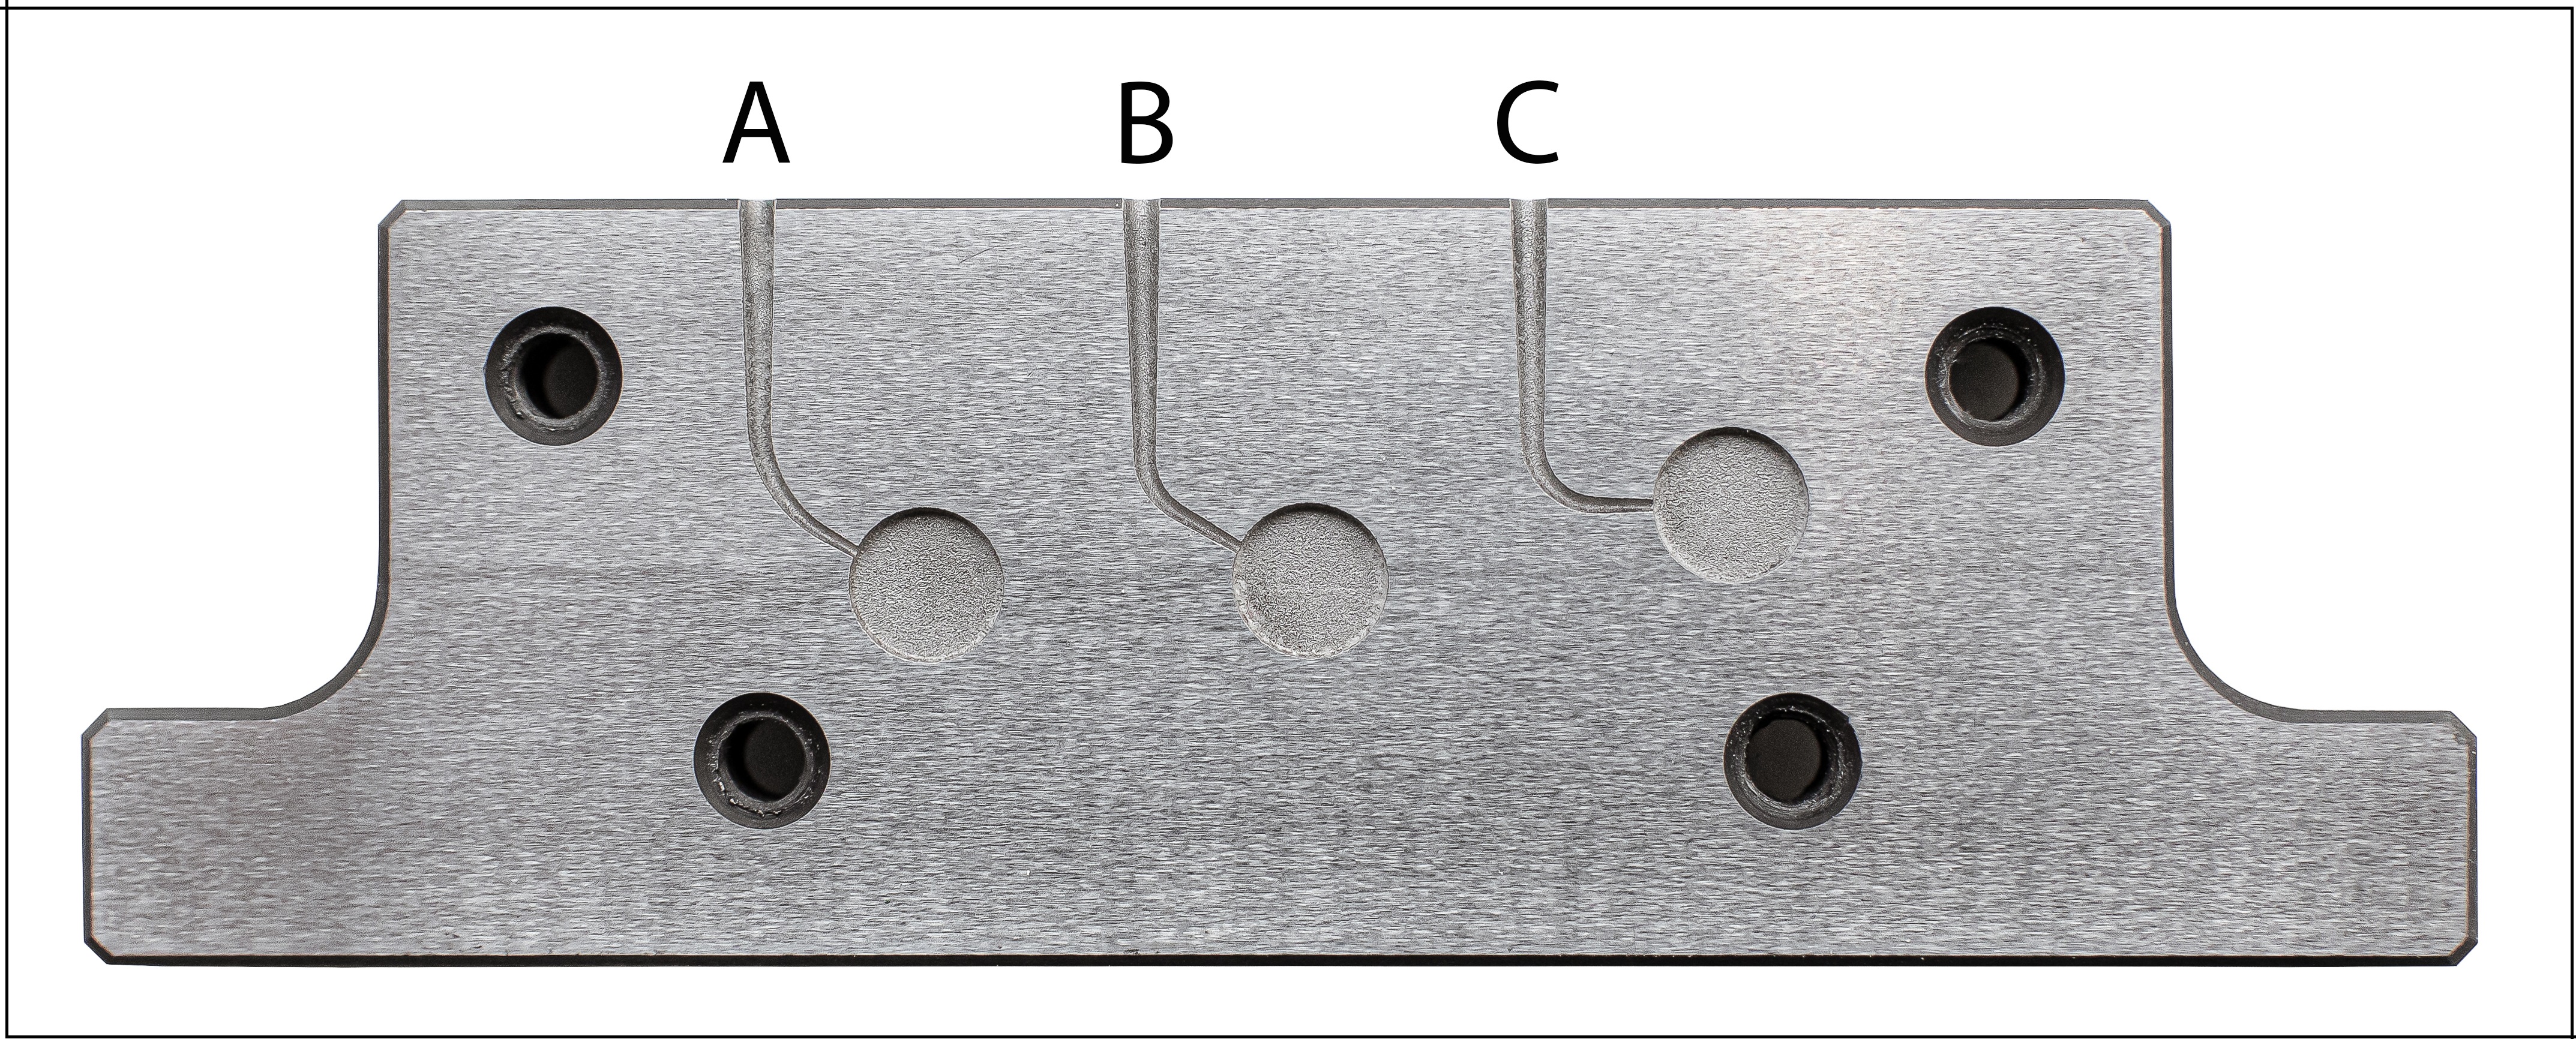
Ryc. 2. Urządzenie ze stali nierdzewnej zawierające sztuczne kanały do przeprowadzania testów zmęczeniowych pilników endodontycznych
Każdy kanał miał długość 16 mm i kształt półstożka o rozbieżności 0,06 mm/mm. Na wierzchołku kanał miał szerokość 0,35 mm, a na początku (w tzw. ujściu koronowym) 1,31 mm. Kanały A, B i C różniły się stopniem zakrzywienia i promieniem krzywizny – mierzone wg Pruett i wsp. (22). Do badania użyto kanału C o zakrzywieniu 90° i promieniu krzywizny 2,5 mm (ryc. 3).
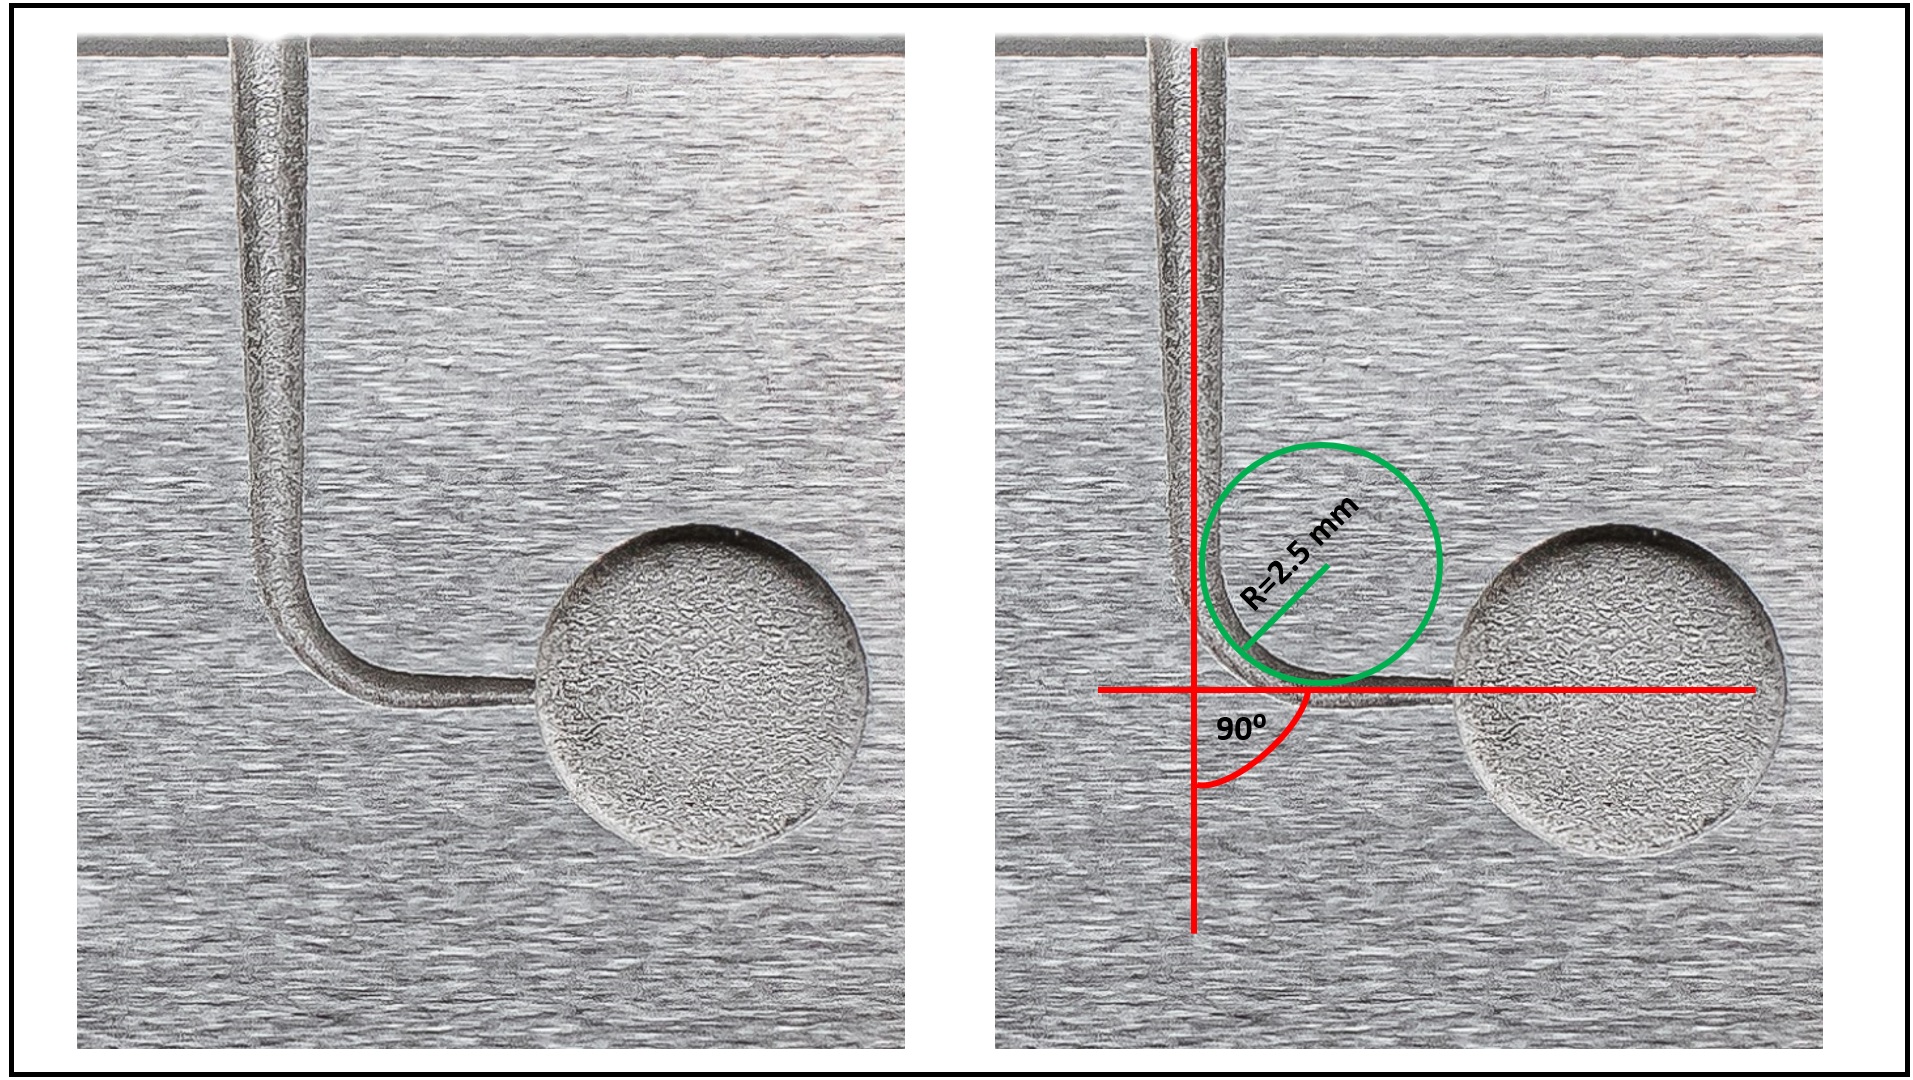
Ryc. 3. Kanał użyty do testu zmęczeniowego – długość: 16 mm, stopień zakrzywienia: 90°, promień krzywizny: 2,5 mm
Na czas badania całe urządzenie ze stali nierdzewnej zanurzono w przezroczystym, żaroodpornym naczyniu szklanym wypełnionym wodą destylowaną. Szklane naczynie umieszczano na elektrycznej płycie grzewczej, która podgrzewała wodę do wymaganej temperatury 35 ± 1°C (ryc. 4).
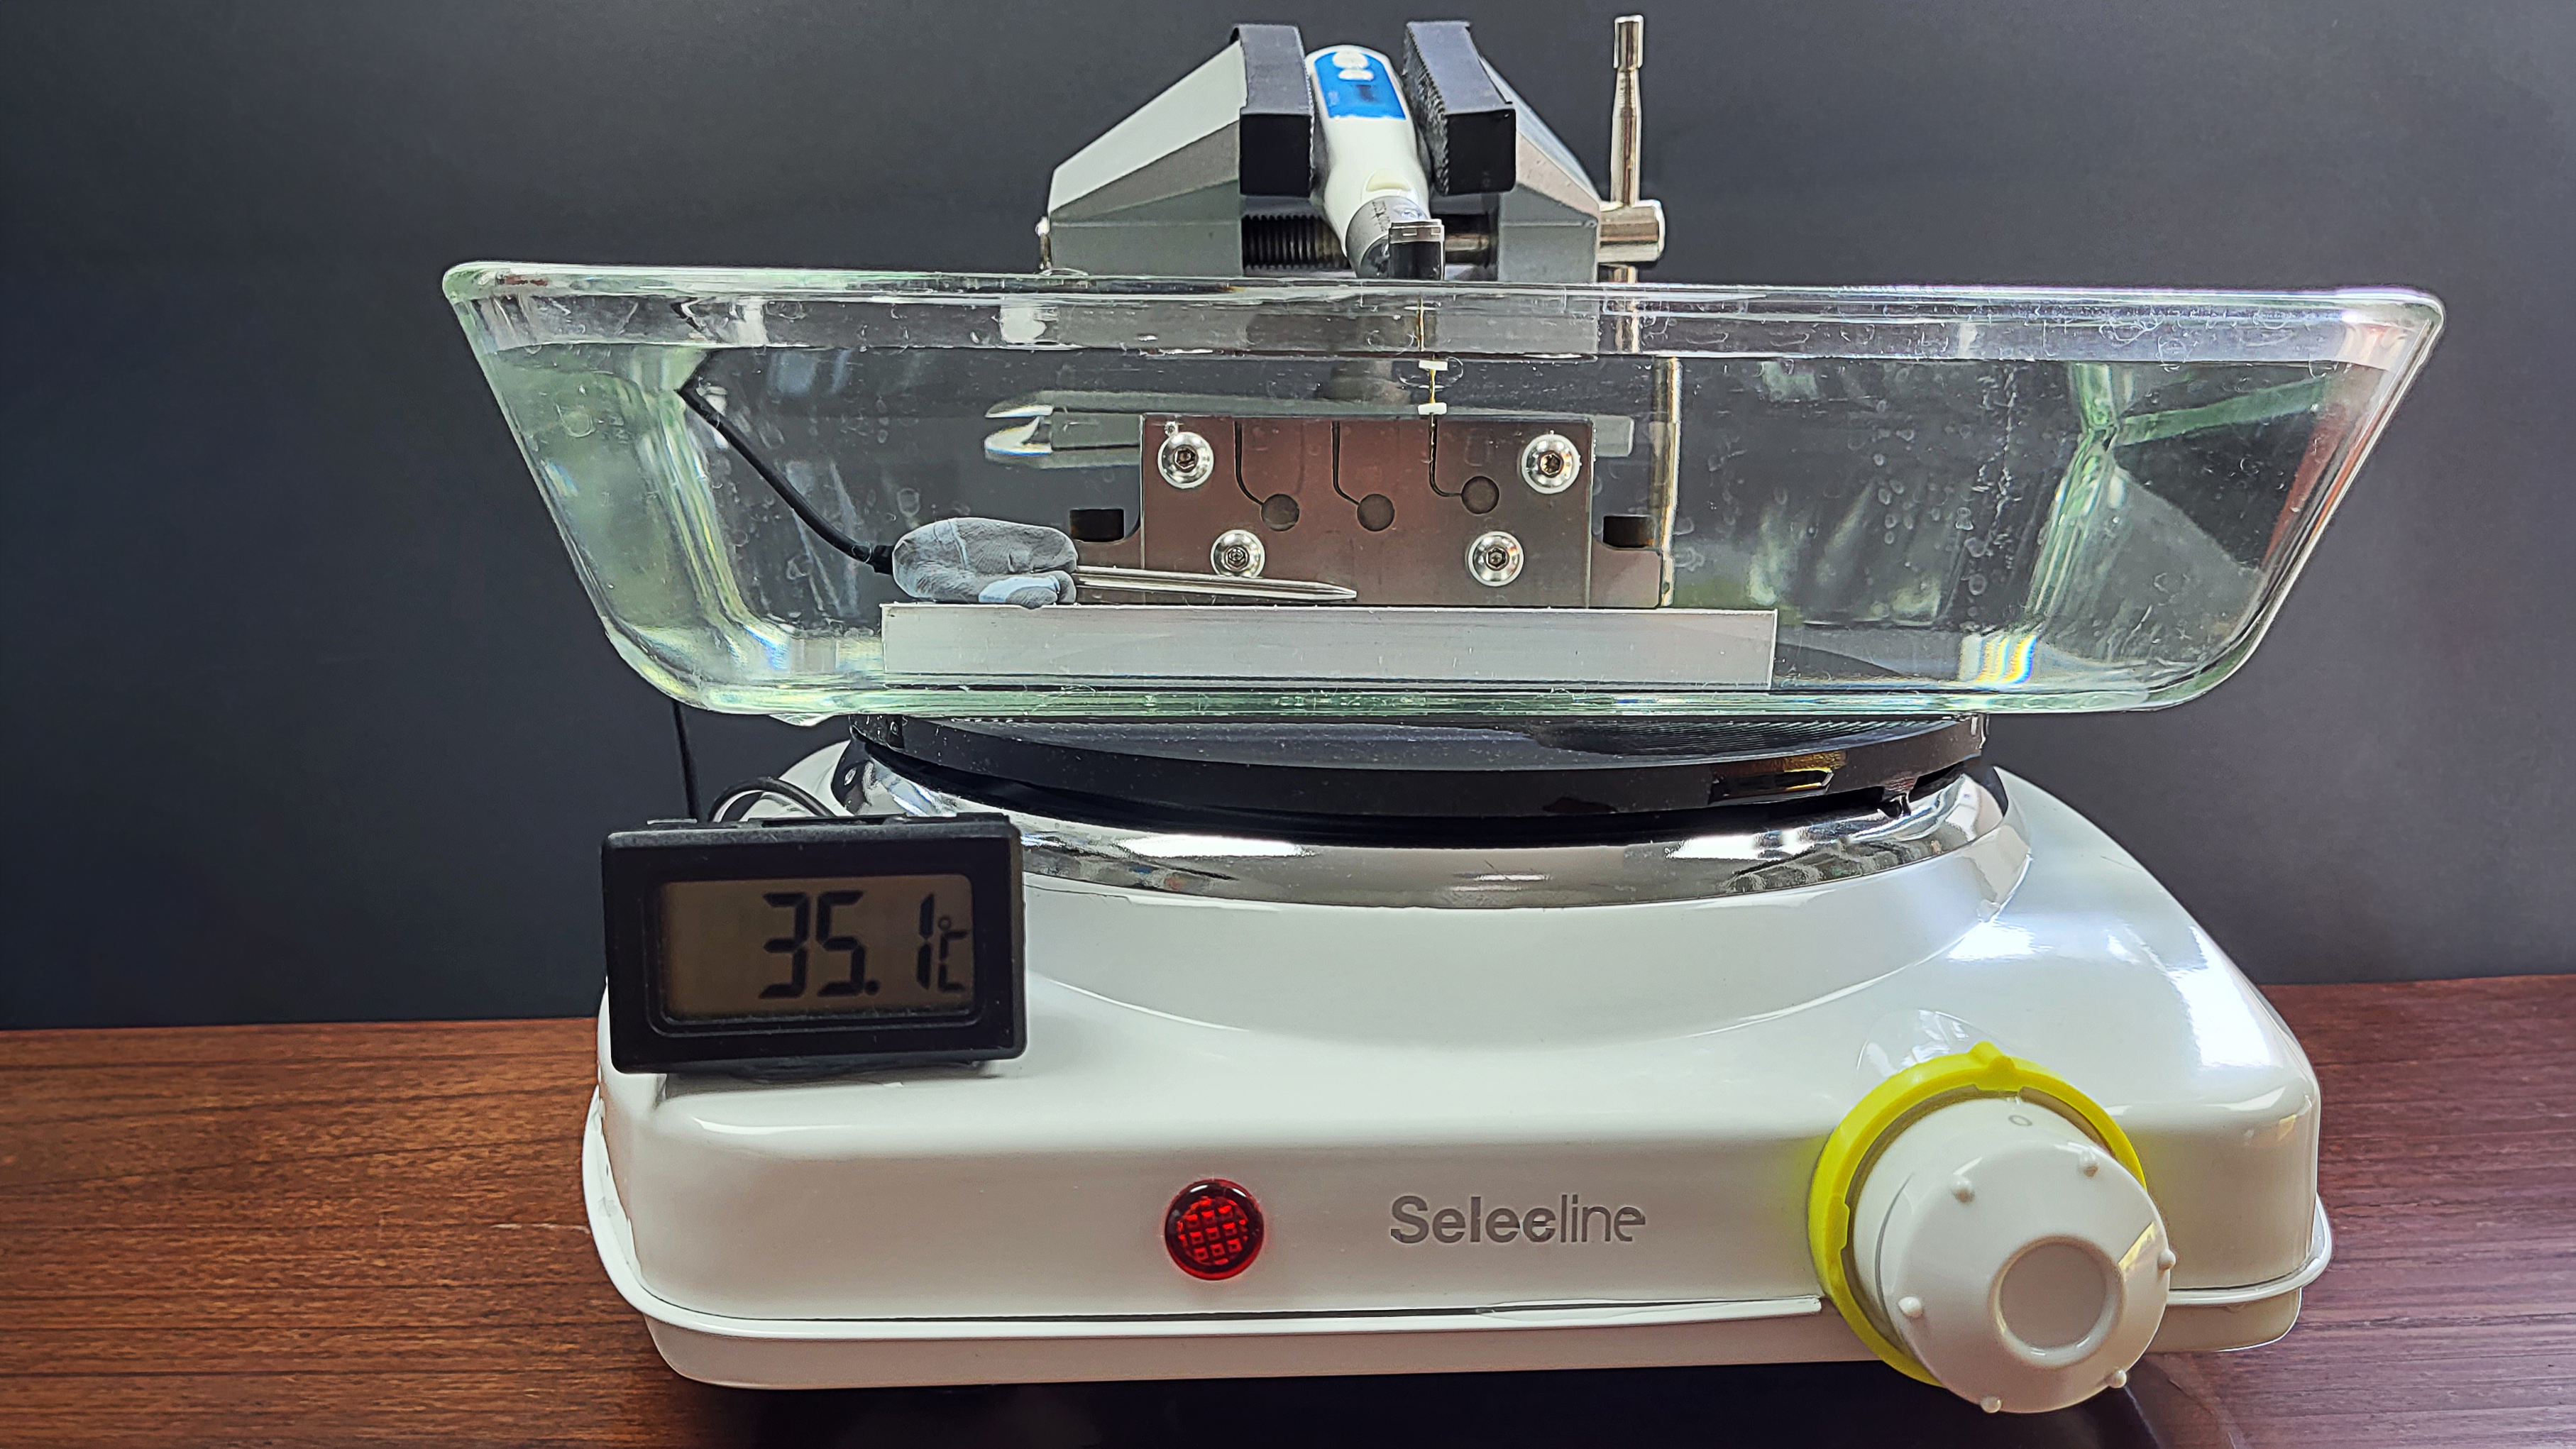
Ryc. 4. Urządzenie do testów zmęczeniowych zanurzone w wodzie destylowanej w szklanym, żaroodpornym naczyniu umieszczonym na płycie grzewczej
Temperatura wody była cały czas kontrolowana za pomocą cyfrowego termometru ST-9290 (ATM, Hong Kong, Chiny) zaopatrzonego w sondę pomiarową umieszczoną pod wodą w pobliżu kanału używanego do testu (dokładność pomiaru podana przez producenta to 0,1°C).
Każdy kolejny pilnik pracował przypisanym ruchem – rotacyjnym lub recyprokalnym – wewnątrz sztucznego kanału, dopóki nie nastąpiło złamanie narzędzia. Czas do złamania mierzono (w sekundach) elektronicznym stoperem Junsd JS-307 (Shenzhen Junsd Industry, Shenzhen, Chiny). Dokładność pomiaru czasu podana przez producenta urządzenia wynosi 0,01 s. W tym badaniu czas do złamania zaokrąglano do pełnych sekund zgodnie z regułami matematycznymi.
Odłamany fragment każdego narzędzia mierzono za pomocą elektronicznej suwmiarki MS32 (Magnusson, Londyn, Wielka Brytania) (ryc. 5), aby sprawdzić, czy złamanie pilników przebiegało na podobnym poziomie od wierzchołka, tzn. czy każdy pilnik był wprowadzony na podobną głębokość w kanale.
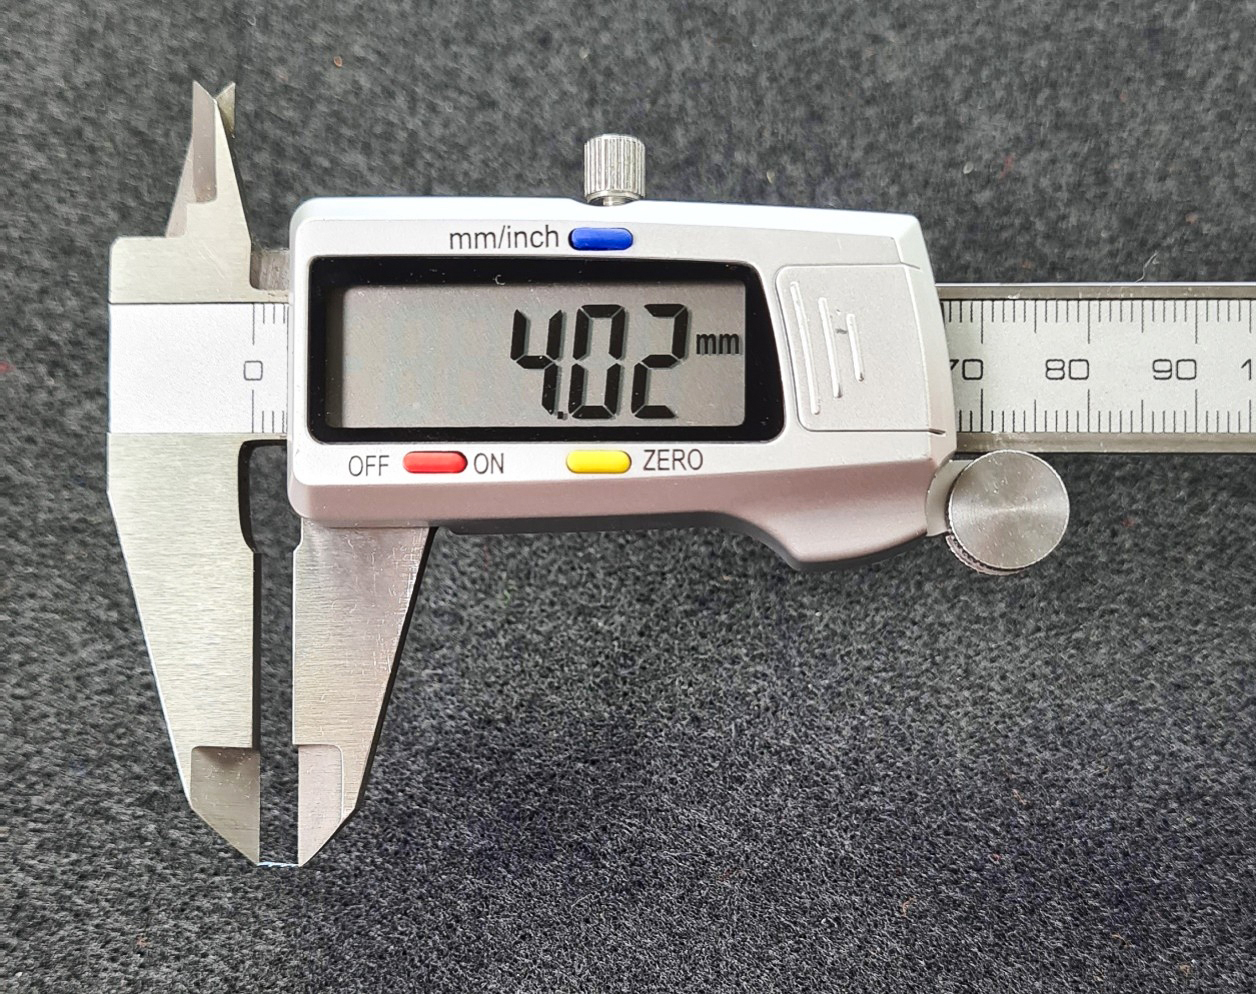
Ryc. 5. Długość odłamanych fragmentów pilników mierzono za pomocą elektronicznej suwmiarki
Te same narzędzia pomiarowe (termometr, stoper i suwmiarka) stosowano dla każdego testowanego pilnika w identyczny sposób.
Analiza statystyczna
Analizy statystycznej dokonano przy użyciu pakietu IBM SPSS Statistics 25. Analiza testem Kruskala–Wallisa pozwoliła sprawdzić, czy występują istotne statystycznie różnice między porównywanymi narzędziami w zakresie analizowanych zmiennych. W przypadku występowania istotnych statystycznie różnic zastosowano test post-hoc Gamesa–Howella. Dzięki temu sprawdzono, między którymi dokładnie narzędziami różnice te występują. Za poziom istotny statystycznie przyjęto wartość p < 0,05.
Wyniki
Wartości średniego czasu do złamania (w sekundach) oraz odchylenia standardowe (SD) zaprezentowano w
tabeli I.
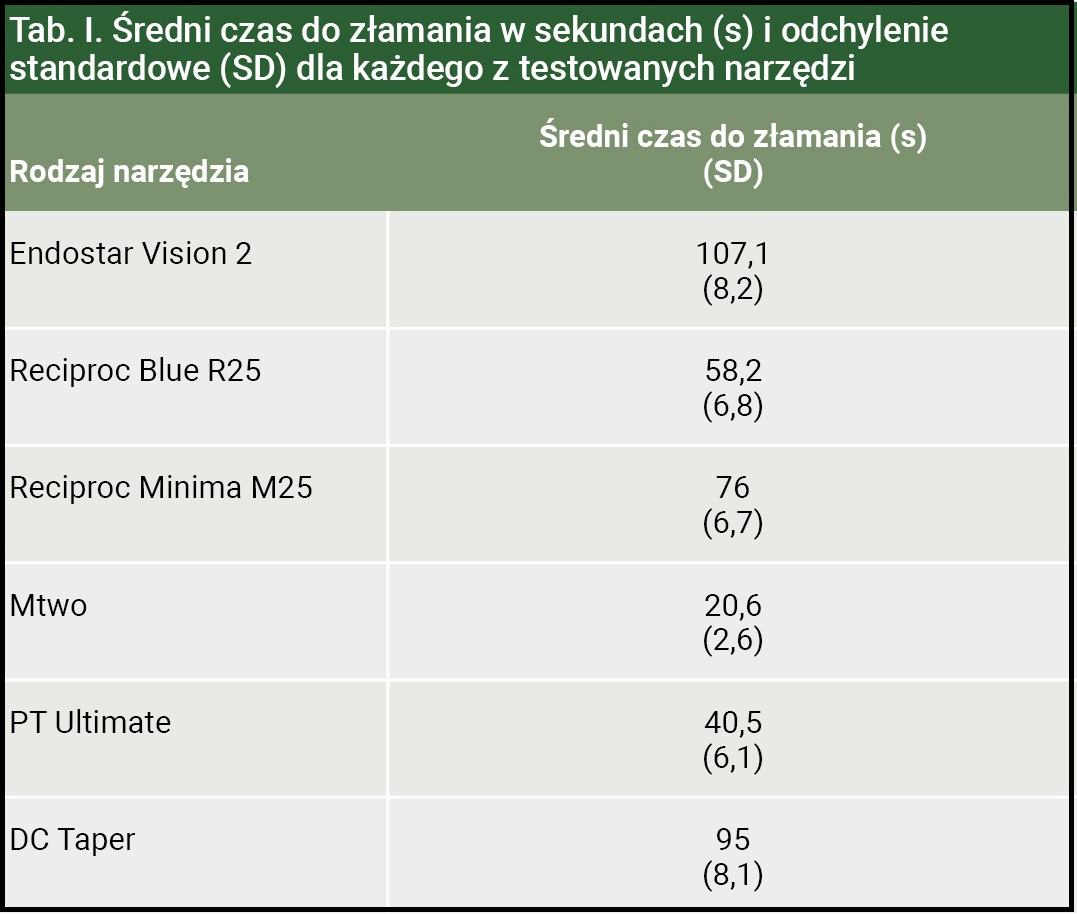
Tab. I. Średni czas do złamania w sekundach (s) i odchylenie standardowe (SD) dla każdego z testowanych narzędzi
Najdłuższy średni czas do złamania uzyskano dla narzędzi EV2 (107,1 s), a następnie dla DC Taper (95,0 s). Kolejne wartości uzyskano dla Reciproc Minima (76 s), Reciproc Blue R25 (58,2 s), PT Ultimate (40,5 s), natomiast najkrótszy czas osiągnął system Mtwo (20,6 s) (ryc. 6).
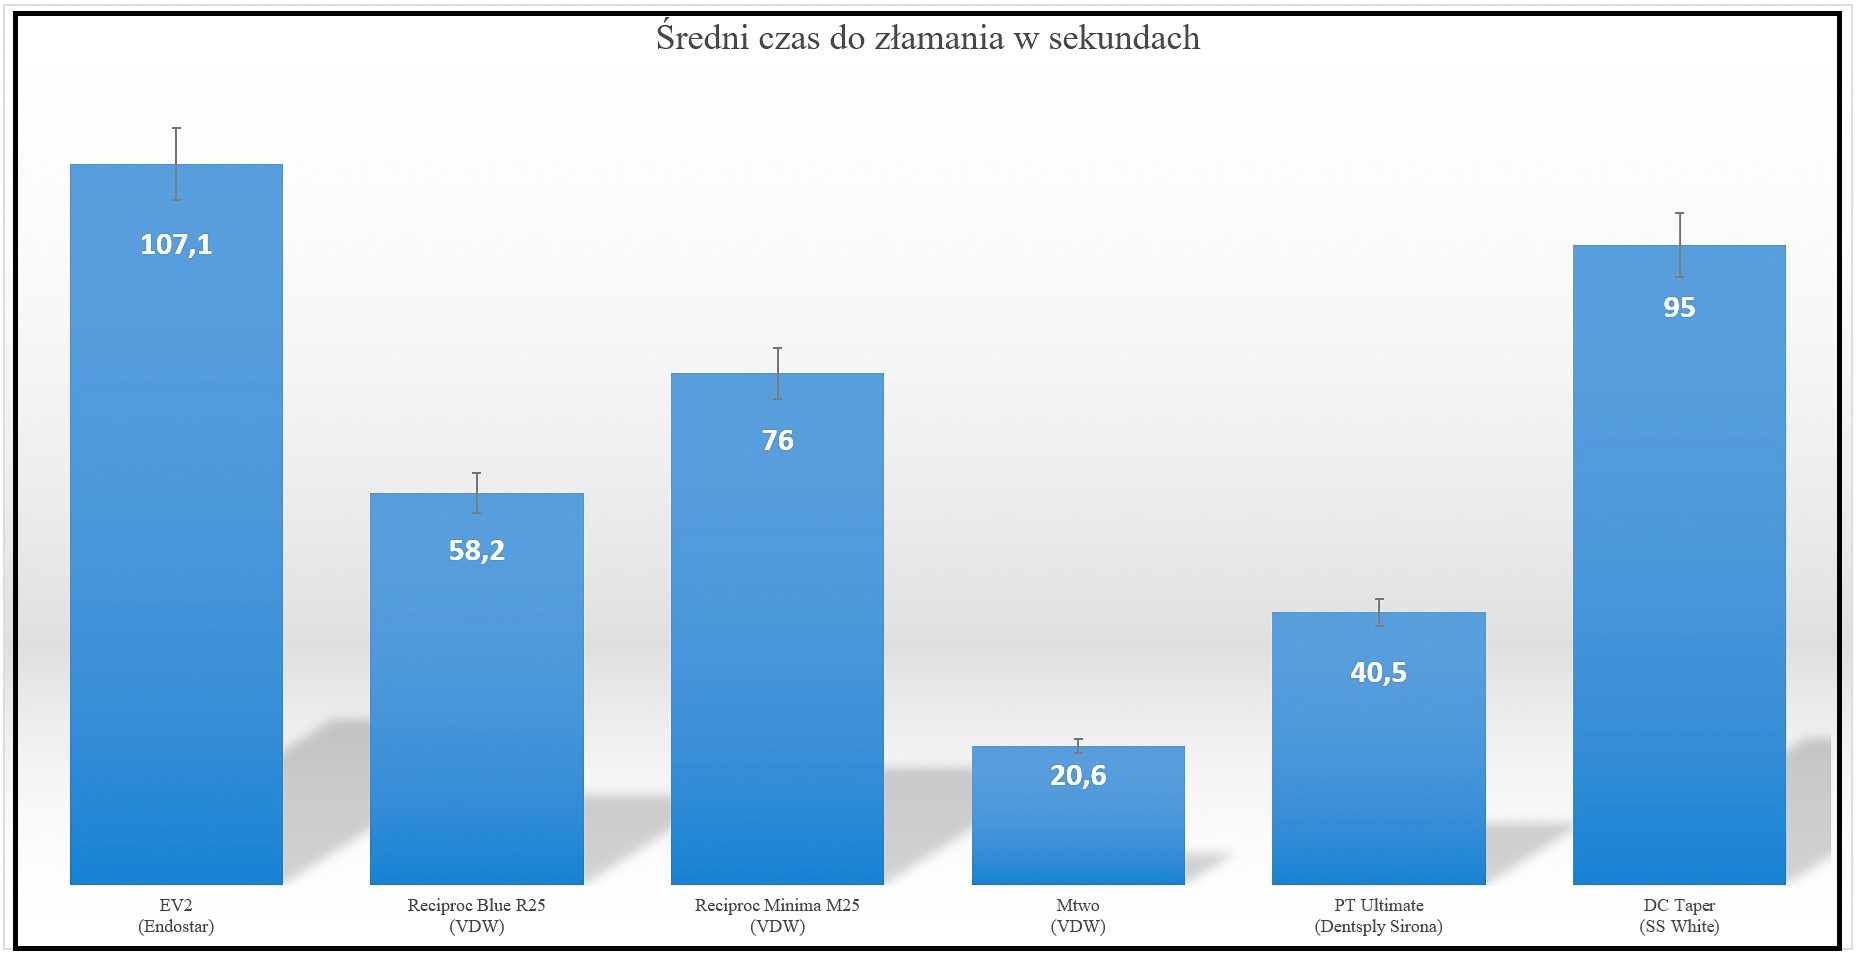
Ryc. 6. Średni czas do złamania w sekundach testowanych narzędzi
Średnie odchylenia standardowe długości odłamanych fragmentów narzędzi w milimetrach (mm) przedstawiono w tabeli II. Analiza wykazała brak statystycznie znaczących różnic w długości odłamanych fragmentów narzędzi z każdego rodzaju (p > 0,05).
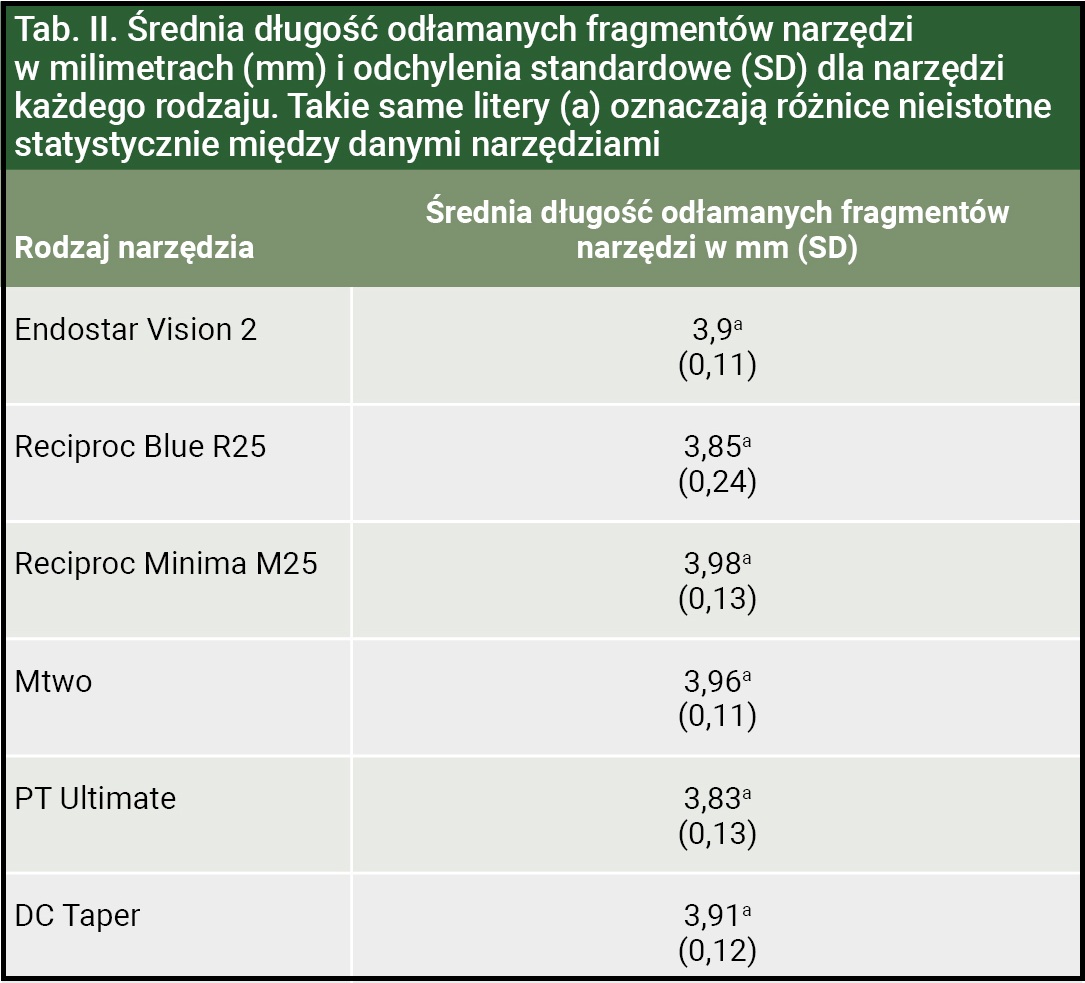
Tab. II. Średnia długość odłamanych fragmentów narzędzi w milimetrach (mm) i odchylenia standardowe (SD) dla narzędzi każdego rodzaju. Takie same litery (a) oznaczają różnice nieistotne statystycznie między danymi narzędziami
Dyskusja
W prezentowanym badaniu oceniono wpływ różnego rodzaju obróbki cieplnej oraz budowy na odporność narzędzi maszynowych na złamanie. Odporność na złamanie analizowano na podstawie testu zmęczeniowego przeprowadzonego w skonstruowanym specjalnie w tym celu urządzeniu zawierającym sztuczne kanały.
Do badania wybrano trzy nowe systemy dostępne obecnie na rynku (Endostar Vision, Reciproc Minima i ProTaper Ultimate) oraz dla porównania wybrano trzy kolejne systemy obecne już dłuższy czas na rynku (Reciproc Blue, Mtwo i DC Taper). Wybrane narzędzia maszynowe ze stopu NiTi różniły się obróbką cieplną i budową, ale miały taki sam rozmiar na wierzchołku – ISO 25. Wybrano narzędzia o stożkowatości większej niż 0,04 mm/mm.
W piśmiennictwie można znaleźć dowody wskazujące na to, że narzędzia pracujące ruchem recyprokalnym osiągają dłuższy czas do złamania w teście zmęczeniowym w porównaniu z narzędziami pracującymi ciągłą rotacją (23, 24). W prezentowanym badaniu nie stwierdzono tej zależności. Narzędzia pracujące ruchem recyprokalnym (Reciproc Blue i Reciproc Minima) nie osiągnęły najdłuższego średniego czasu do złamania w porównaniu z narzędziami pracującymi ciągłą rotacją (EV2, DC Taper). Spowodowane jest to prawdopodobnie inną budową narzędzi Reciproc Blue i Reciproc Minima w porównaniu z narzędziami EV2 i DC Taper. Narzędzia pracujące ruchem recyprokalnym w tym badaniu miały większą stożkowatość (0,08 mm/mm) niż narzędzia EV2 i DC Taper (0,06 mm/mm) na pierwszych kilku milimetrach od szczytu instrumentu. Dlatego ok. czwartego milimetra (gdzie dochodziło do złamania instrumentu) grubość narzędzi EV2 i DC Taper była mniejsza niż narzędzi Reciproc Blue i Reciproc Minima. Jak wykazali Haïkel i wsp. (25) oraz Gambarini (26), zwiększenie wymiaru przekroju poprzecznego narzędzia na skutek większej jego stożkowatości lub większego rozmiaru prowadzi do zmniejszenia odporności na złamanie w teście zmęczeniowym.
Instrumenty w tym badaniu testowano w rodzaju ruchu sugerowanym przez producentów poszczególnych narzędzi (ruch rotacyjny lub recyprokalny). Ocenie poddano czas do wystąpienia złamania. W wielu badaniach czas do złamania przelicza się na liczbę obrotów potrzebną do wystąpienia złamania narzędzia (27, 28), co według autora wydaje się nie do końca poprawne. Porównywanie liczby obrotów do złamania w przypadku pilników, które pracują ruchem recyprokalnym i rotacyjnym, nie jest precyzyjne ze względu na brak dokładnych danych na temat prędkości pracy w ruchu recyprokalnym oraz konieczność uwzględnienia faktu, że pilniki część obrotu wykonują zgodnie z ruchem wskazówek zegara (CW), a część przeciwnie do ruchu wskazówek zegara (CCW), co należałoby wziąć pod uwagę w wyliczeniach liczby obrotów do złamania z parametru czasu do złamania (29, 30).
Jak ujawniły badania (31, 32), kształt przekroju poprzecznego, który przekłada się na grubość rdzenia narzędzia i objętość metalu w nim, ma znaczący wpływ na odporność narzędzi na złamanie. Narzędzia o przekroju S mają mniejszą objętość metalu w rdzeniu w porównaniu z narzędziami o przekroju trójkątnym, kwadratowym czy prostokątnym, przez co są bardziej giętkie i bardziej odporne na złamanie w mechanizmie zmęczenia. W prezentowanym badaniu narzędzia o takiej samej stożkowatości (0,08 mm/mm) i przekroju S (Reciproc Blue i Reciproc Minima) osiągały dłuższy czas do złamania niż narzędzia o przekroju w kształcie równoległoboku (PT Ultimate).
Narzędzie Mtwo o mniejszej stożkowatości (0,06 mm/mm) i przekroju S osiągało znacznie krótszy czas do złamania niż narzędzie PT Ultimate o przekroju w kształcie równoległoboku, co jest spowodowane tym, że narzędzie Mtwo wykonane jest z drutu NiTi niepoddanego obróbce cieplnej. Na podstawie wyników uzyskanych w badaniach własnych, jak i badaniach innych autorów (19, 21, 33) można stwierdzić wydłużenie czasu do złamania narzędzi maszynowych wykonanych ze stopu NiTi poddanego obróbce cieplnej w porównaniu z narzędziami bez obróbki HT. Tłumaczy to najkrótszy czas do złamania w przypadku narzędzi Mtwo.
W prezentowanym badaniu narzędzia EV2, Reciproc Blue, Reciproc Minima i Mtwo miały przekrój S. Mimo podobnej budowy osiągały różne wyniki w teście zmęczeniowym. Może mieć na to wpływ rodzaj obróbki cieplnej – narzędzia te mają różną obróbkę cieplną.
Narzędzia Reciproc Blue i Reciproc Minima, mające podobną obróbkę cieplną, przekrój poprzeczny S i stożkowatość, osiągnęły odmienne czasy do złamania – odpowiednio 58,2 s i 76 s. Oznacza to, że Reciproc Minima osiągnął o ok. 30% dłuższy średni czas do złamania niż Reciproc Blue. Narzędzia pracowały tym samym ruchem recyprokalnym. Jedyne, co różni te narzędzia (według wiedzy autora), to średnica drutu, z którego zostały wykonane (Reciproc Blue – 1,2 mm, Reciproc Minima – 0,8 mm). Różnica ta wydaje się tłumaczyć odmienne czasy do złamania dla tych instrumentów.
Narzędzie DC Taper osiągnęło drugi pod względem długości czas do złamania. Mógł mieć na to wpływ rodzaj przekroju poprzecznego (inny niż w przypadku wszystkich pozostałych badanych narzędzi) oraz rodzaj obróbki cieplnej (inna niż w przypadku wszystkich pozostałych badanych narzędzi).
W badaniu nie wykazano różnic między długością odłamanych fragmentów poszczególnych narzędzi. Każdy pilnik łamał się ok. 4 mm od szczytu instrumentu. To sugeruje, że pilniki były wprowadzane do kanału na tę samą długość.
Należy też zwrócić uwagę na fakt, że łamanie pilnika podczas pracy klinicznej może mieć dwa mechanizmy. Pierwszy to tzw. mechanizm zmęczeniowy, wynikający z pracy w zakrzywionym kanale; drugi to tzw. mechanizm ukręcenia, wynikający z obciążeń związanych z cięciem zębiny korzeniowej podczas poszerzania kanału. W prezentowanym badaniu sprawdzono odporność na złamanie narzędzi maszynowych tylko w teście zmęczeniowym.
Wnioski
Mając świadomość ograniczeń podczas tego badania, możemy stwierdzić, że rodzaj obróbki cieplnej oraz budowa narzędzia ma znaczący wpływ na wytrzymałość narzędzi maszynowych na złamanie w mechanizmie zmęczenia.
Brak obróbki cieplnej miał największy wpływ na skrócenie czasu do złamania, niezależnie od budowy narzędzia.
Rodzaj obróbki cieplnej (obróbka Citrine), kształt przekroju poprzecznego (S), nieduża średnica drutu (1 mm) oraz mniejszy wierzchołkowy taper (0,06 mm/mm) miały, wydaje się, największy wpływ na to, że narzędzie EV2 osiągnęło najdłuższy czas do złamania w tym badaniu.
Sławomir Gabryś Indywidualna praktyka lekarska w Krakowie
PIŚMIENNICTWO
- Hülsmann M, Peters OA, Dummer PMH. Mechanical preparation of root canals: shaping goals, techniques and means. Endodont Topics. 2005; 10(1): 30-76.
- Schilder H. Cleaning and shaping the root canal. Dent Clin North Am. 1974; 18(2): 269-296.
- Glossen CR, Haller RH, Dove SB i wsp. A comparison of root canal preparations using Ni-Ti hand, Ni-Ti engine-driven, and K-Flex endodontic instruments. J Endod. 1995; 21(3): 146-151.
- Esposito PT, Cunningham CJ. A comparison of canal preparation with nickel-titanium and stainless steel instruments. J Endod. 1995; 21(4): 173-176.
- Berutti E, Cantatore G, Castellucci A i wsp. Use of nickel-titanium rotary PathFile to create the glide path: comparison with manual preflaring in simulated root canals. J Endod. 2009; 35(3): 408-412.
- Iqbal MK, Kohli MR, Kim JS. A retrospective clinical study of incidence of root canal instrument separation in an endodontics graduate program: a PennEndo database study. J Endod. 2006; 32(11): 1048-1052.
- Wang NN, Ge JY, Xie SJ i wsp. Analysis of Mtwo rotary instrument separation during endodontic therapy: a retrospective clinical study. Cell Biochem Biophys. 2014; 70(2): 1091-1095.
- Spili P, Parashos P, Messer HH. The impact of instrument fracture on outcome of endodontic treatment. J Endod. 2005; 31(12): 845-850.
- Souter NJ, Messer HH. Complications associated with fractured file removal using an ultrasonic technique. J Endod. 2005; 31(6): 450-452.
- Cheung GSP, Peng B, Bian Z i wsp. Defects in ProTaper S1 instruments after clinical use: fractographic examination. Int Endod J. 2005; 38(11): 802-809.
- Plotino G, Grande NM, Cordaro M i wsp. A review of cyclic fatigue testing of nickel-titanium rotary instruments. J Endod. 2009; 35(11): 1469-1476.
- Cheung GSP. Instrument fracture: mechanisms, removal of fragments, and clinical outcomes. Endod Top. 2009; 16(1): 1-26.
- Sattapan B, Nervo GJ, Palamara JE i wsp. Defects in rotary nickel-titanium files after clinical use. J Endod. 2000; 26(3): 161-165.
- Parashos P, Gordon I, Messer HH. Factors influencing defects of rotary nickel-titanium endodontic instruments after clinical use. J Endod. 2004; 30(10): 722-725.
- Boutsioukis C, Lambrianidis T. Factors affecting intracanal instrument fracture. W: Lambrianidis T (ed.). Management of fractured endodontic instruments. A clinical guide. Cham, Switzerland: Springer; 2018: 31-60.
- Shen Y, Zhou HM, Zheng YF i wsp. Current challenges and concepts of the thermomechanical treatment of nickel-titanium instruments. J Endod. 2013; 39(2): 163-172.
- Walia HM, Brantley WA, Gerstein H. An initial investigation of the bending and torsional properties of Nitinol root canal files. J Endod. 1988; 14(7): 346-351.
- Zinelis S, Darabara M, Takase T i wsp. The effect of thermal treatment on the resistance of nickel-titanium rotary files in cyclic fatigue. Oral Surg Oral Med Oral Pathol Oral Radiol Endod. 2007; 103(6): 843-847.
- Gambarini G, Grande NM, Plotino G i wsp. Fatigue resistance of engine-driven rotary nickel-titanium instruments produced by new manufacturing methods. J Endod. 2008; 34(8): 1003-1005.
- Zupanc J, Vahdat-Pajouh N, Schäfer E. New thermomechanically treated NiTi alloys – a review. Int Endod J. 2018; 51(10): 1088-1103.
- Gabryś S. Wpływ obróbki cieplnej typu „Blue” na wytrzymałość na złamanie wybranych narzędzi maszynowych wykonanych ze stopu niklowo-tytanowego. Stomatol Współcz. 2022; 29(5): 9-16.
- Pruett JP, Clement DJ, Carnes DL Jr. Cyclic fatigue testing of nickel-titanium endodontic instruments. J Endod. 1997; 23(2): 77-85.
- Ahn SY, Kim HC, Kim E. Kinematic effects of nickel-titanium instruments with reciprocating or continuous rotation motion: a systematic review of in vitro studies. J Endod. 2016; 42(7): 1009-1017.
- Pedulla E, Corsentino G, Ambu E i wsp. Influence of continuous or reciprocating optimum torque reverse motion on cyclic fatigue resistance of two single-file nickel-titanium rotary instruments. Eur Endod J. 2017; 2(1): 1-6.
- Haïkel Y, Serfaty R, Bateman G i wsp. Dynamic and cyclic fatigue of engine-driven rotary nickel-titanium endodontic instruments. J Endod. 1999; 25(6): 434-440.
- Gambarini G. Cyclic fatigue of ProFile rotary instruments after prolonged clinical use. Int Endod J. 2001; 34(5): 386-389.
- Gündoğar M, Özyürek T, Yılmaz K i wsp. Cyclic fatigue resistance of HyFlex EDM, Reciproc Blue, WaveOne Gold, and Twisted File Adaptive rotary files under different temperatures and ambient conditions. J Dent Res Dent Clin Dent Prospects. 2019; 13(3): 166-171.
- Serefoglu B, Kaval ME, Micoogullari Kurt S i wsp. Cyclic fatigue resistance of novel glide path instruments with different alloy properties and kinematics. J Endod. 2018; 44(9): 1422-1424.
- Grande NM, Ahmed HM, Cohen S i wsp. Current assessment of reciprocation in endodontic preparation: a comprehensive review – part I: historic perspectives and current applications. J Endod. 2015; 41(11): 1778-1783.
- Grande NM, Plotino G, Ahmed HMA i wsp. The reciprocating movement in Endodontics. Endod Pract. 2016; 9(2): 37-42.
- Vieira ART, Silva GFD, Silva EJNLD i wsp. Isolating design variables by assessing the impact of cross-section geometry on the mechanical performance of nickel-titanium rotary instruments: a comparative in vitro study. Restor Dent Endod. 2025; 50(3): e28.
- Faus-Llácer V, Hamoud-Kharrat N, Marhuenda Ramos MT i wsp. Influence of the geometrical cross-section design on the dynamic cyclic fatigue resistance of NiTi endodontic rotary files: an in vitro study. J Clin Med. 2021; 10(20): 4713.
- Chi CW, Lai EH, Liu CY i wsp. Influence of heat treatment on cyclic fatigue and cutting efficiency of ProTaper Universal F2 instruments. J Dent Sci. 2017; 12(1): 21-26.